Quando conviene valutare il rame tungsteno per un elettrodo da elettroerosione a tuffo? In genere quando il profilo dell’elettrodo coincide con il profilo funzionale del pezzo e quella geometria va replicata più volte, con priorità alla costanza del risultato più che al tempo ciclo. Se il vantaggio sia reale, però, va misurato sul proprio processo.
Questo articolo non propone una classifica dei materiali per elettrodi. Prova a mettere in fila tre cose che in officina fanno la differenza molto più della denominazione sul certificato:
-
Criteri di scelta: quali dati del pezzo e del ciclo determinano davvero la decisione, e quali informazioni pretendere dalle schede tecniche.
-
Segnali di instabilità: come riconoscere in tempo un processo che sta degradando, prima che il difetto arrivi al controllo dimensionale.
-
Checklist per il fornitore: cosa portare a un confronto tecnico perché la risposta sia specifica e non generica.
Il rame tungsteno non è un rame più robusto
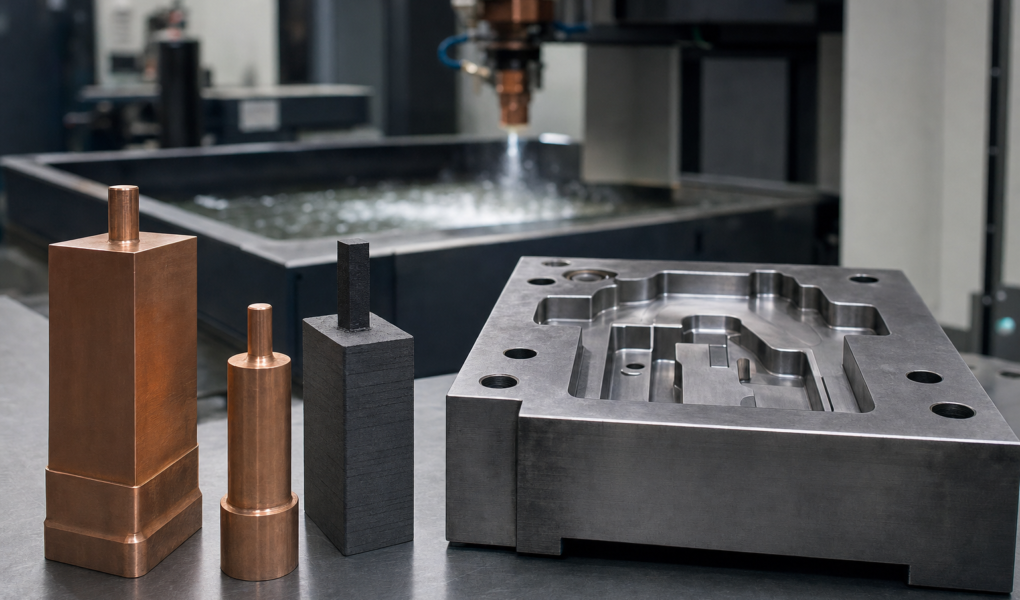
Il primo errore è di aspettativa, non di parametro. Chi introduce il rame tungsteno (CuW) trattandolo come un rame potenziato tende a cercarvi gli stessi tempi ciclo, le stesse impostazioni, la stessa logica di sgrossatura. Di solito ne esce deluso. I materiali per elettrodi vengono classificati, prodotti e distribuiti come famiglie distinte — grafite, rame, rame e rame tungsteno — e la separazione non è di comodo: risponde a esigenze di lavorazione differenti.
La conseguenza pratica è che va cambiato il metro di giudizio. Se il criterio resta il volume asportato al minuto, il confronto è impostato male in partenza. Nelle lavorazioni in cui il profilo dell’elettrodo diventa il profilo del pezzo — impronte di stampi, inserti, microcavità, fori sagomati — la variabile che comanda il risultato è quanto l’elettrodo resta uguale a sé stesso dal primo all’ultimo minuto, e quanto il secondo elettrodo si comporta come il primo.
Su questo punto conviene essere onesti sul livello di certezza disponibile. Le proprietà dei compositi rame-tungsteno variano con la proporzione tra le fasi e con il processo produttivo, e la loro resa in macchina dipende dal generatore, dalla geometria, dal dielettrico e dal lavaggio. Qualunque affermazione del tipo “il CuW riduce l’usura di X%” andrebbe letta come un’ipotesi da verificare, non come una costante. Il modo corretto di impostare la questione è sperimentale: una prova affiancata su una geometria rappresentativa, con obiettivi di finitura dichiarati e misure ripetute nelle stesse zone.
Leggere le schede tecniche senza trasformarle in benchmark
Le schede dei materiali per elettrodi sono utili, a patto di ricordare che descrivono un prodotto specifico in condizioni di prova specifiche. Per alcuni gradi di grafite EDM ultrafine, per esempio, vengono dichiarati una dimensione media delle particelle inferiore a 1 µm e una finitura superficiale ottenibile intorno a 0,18 µm Ra; per gradi impregnati di rame si indicano granulometrie inferiori a 5 µm e resistività elettriche sensibilmente più basse. Sono valori tipici riferiti a singoli gradi commerciali, non medie di categoria, e non sono confrontabili tra produttori diversi senza conoscere le condizioni di misura.
Anche i confronti generali tra grafite e rame vanno maneggiati con la stessa prudenza. Tra i vantaggi dichiarati per i materiali grafitici si citano un peso dell’ordine di un quinto rispetto al rame, una minore resistenza al taglio in lavorazione meccanica, un coefficiente di espansione lineare più contenuto e l’assenza di bave, che riduce o elimina la sbavatura dell’elettrodo. Sono indicazioni di prodotto: aiutano a capire perché la grafite domini certe applicazioni di stampisteria, non a stabilire che cosa succederà sul vostro ciclo.
Il punto operativo, allora, non è memorizzare i numeri ma sapere quali chiedere e come usarli. Per un elettrodo che deve tenere dettagli fini servono la granulometria, la finitura superficiale ottenibile dichiarata e la resistività; per un elettrodo grande e pesante servono densità e tolleranze dimensionali del grezzo; per una fornitura ricorrente serve la costanza di quei valori tra lotti. Chi organizza gli acquisti in questa logica trova i materiali raggruppati per famiglie: un catalogo di consumabili per elettroerosione come quello di TECNO E.D.M. tiene separate grafite, rame e rame tungsteno, attrezzature e fissaggi, e la separazione è utile soprattutto come metodo — permette di affiancare gradi, formati e schede prima di impegnare un ciclo di produzione, invece di scoprire le differenze a macchina avviata.
Leggere l’instabilità nel gap prima che diventi difetto
La scarica utile in elettroerosione è breve, ripetuta e distribuita. L’arco continuo è l’opposto: energia concentrata che danneggia elettrodo e pezzo. Tra i due estremi esiste una zona intermedia — scariche irregolari, micro-cortocircuiti, retrocessioni frequenti dell’asse — che non blocca la macchina ma degrada il risultato in silenzio.
I segnali sono familiari a chi presidia una macchina a tuffo: il suono cambia e diventa più cupo o intermittente, il tempo ciclo si allunga senza ragione apparente, il generatore riduce da sé il regime, la finitura peggiora a parità di parametri impostati. Vanno letti insieme e confrontati con il registro di lavorazione. Un singolo indizio dice poco; tre indizi concordi indicano quasi sempre un problema di evacuazione dei detriti o di geometria del gap.
Il materiale dell’elettrodo, in questo quadro, agisce in modo indiretto. Un elettrodo che mantiene una superficie regolare mantiene una geometria di gap più prevedibile, e da quella dipende in buona parte la capacità del dielettrico di portare via i detriti. Nessun materiale, però, compensa un lavaggio mal progettato: al massimo riduce il numero di variabili che si muovono insieme. In un processo con molte variabili accoppiate non è poco, ma va inquadrato per quello che è.
Usura di spigolo e conicità: dove il dettaglio si perde per primo
L’usura volumetrica è il dato che si cita di solito, e non è quello che rovina i pezzi. Il problema è la distribuzione. Su uno spigolo vivo la densità di corrente è massima e la superficie disponibile per smaltire calore è minima: lo spigolo tende ad arrotondarsi prima che il volume complessivo dell’elettrodo cambi in modo apprezzabile. Sul pezzo si legge come un raggio non voluto, un dettaglio addolcito, una nervatura che perde altezza.
Lo stesso meccanismo, osservato lungo la profondità, concorre alla conicità: la porzione di elettrodo che lavora più a lungo e in condizioni di lavaggio peggiori si consuma di più, e la cavità risulta più larga in alto che in basso. Cambiare materiale non elimina il fenomeno. Quello che serve è misurarlo sul proprio processo — quantificando l’arrotondamento dopo un numero definito di ore di lavoro — e poi governarlo con sovrametalli calcolati e con una sequenza di elettrodi programmata anziché improvvisata.
La ripetibilità tra elettrodi è il capitolo successivo. Chi lavora stampi multi-impronta o serie di inserti sa che il quarto elettrodo deve comportarsi come il primo. È un requisito che richiede tre condizioni congiunte: costanza del materiale in ingresso, costanza della lavorazione dell’elettrodo, costanza del riferimento di azzeramento. Se una delle tre manca, il materiale da solo non basta.
Finitura e integrità superficiale: la regolarità conta più della potenza
La rugosità finale dipende dall’energia del singolo impulso; la rugosità uniforme dipende dalla costanza degli impulsi. Un processo che oscilla produce superfici a chiazze, con zone più lucide e zone più ruvide, tipicamente dove il lavaggio è meno efficace. È un difetto che la lucidatura manuale deve poi recuperare, con tempi che quasi nessuno mette a preventivo.
C’è poi il tema dello strato superficiale alterato dall’apporto termico. Quando i regimi sono irregolari o troppo spinti può aumentare il rischio di alterazioni indesiderate; su acciai temprati per stampi e su leghe difficili la questione non è estetica, perché riguarda il comportamento in servizio del componente. L’approccio prudente è procedurale più che teorico: definire a capitolato il requisito di finitura e, se il committente lo richiede, prevedere verifiche dedicate — misure di rugosità su più zone dell’impronta ed eventuali analisi metallografiche quando la criticità del pezzo lo giustifica. Affermare a priori quanto quello strato sia spesso o quanto influisca sulla vita utile, senza misure sul proprio processo, resta un’ipotesi.
Un criterio utile per chi mette a punto un lavoro nuovo: fissare prima l’obiettivo di finitura in termini misurabili, poi cercare il regime più veloce che resti stabile — non il più veloce in assoluto. Guadagnare dieci minuti sul ciclo e perderne novanta in lucidatura è un pessimo affare.
Il grado cambia il comportamento, e va verificato
Non esiste un solo rame tungsteno. I gradi commerciali si differenziano per proporzione tra le due componenti e per processo produttivo, e da queste differenze dipende il compromesso tra conduzione, massa e lavorabilità meccanica. Come si sposti l’equilibrio passando da un grado all’altro è un’informazione da chiedere al fornitore, da leggere sulla scheda e da confermare con una prova, non da dedurre per proporzione.
Tradurre il requisito in grado significa mettere in fila alcuni dati: dettaglio minimo da riprodurre, profondità della cavità rispetto alla sua sezione minima, finitura richiesta, numero di impronte. Un micro-elettrodo per fori di piccolo diametro in un inserto temprato e un elettrodo di semifinitura per una cavità ampia non pongono lo stesso problema, anche quando rientrano nella stessa denominazione di materiale.
Vanno pesati anche i vincoli meno tecnici, senza generalizzarli: disponibilità dei formati a magazzino, tolleranze del grezzo, lavorabilità. La lavorazione dell’elettrodo — fresatura, rettifica, in molti casi elettroerosione a filo per ottenere il profilo — incide sul costo finale quanto la materia prima. Ragionare sul costo dell’impronta finita, e non su quello della barra, evita decisioni miopi in entrambe le direzioni: sia il risparmio apparente sul materiale, sia l’acquisto di un grado sovradimensionato rispetto al requisito.
Massa, attrezzaggio e omogeneità del grezzo
I compositi a base di tungsteno sono materiali densi, e la massa va gestita come un vincolo di attrezzaggio. Su elettrodi di grandi dimensioni conviene verificare i carichi ammessi dal cambio utensile, dimensionare il fissaggio con margine e controllare il comportamento negli spostamenti rapidi dell’asse. Su elettrodi sottili e lunghi il discorso si sposta sulla rigidezza dell’insieme elettrodo-portaelettrodo: microflessioni e vibrazioni durante la penetrazione in cavità profonde sono tra le concause più sottovalutate di conicità e perdita di dettaglio sul fondo. Anche qui la verifica è dimensionale: si misura l’impronta a più profondità e si confronta con il modello.
Un materiale composito, poi, vive di uniformità. Se le proprietà variano all’interno della barra o tra lotti diversi, può capitare che l’usura risulti disomogenea; e un’usura disomogenea è difficile da compensare con una strategia programmata. La differenza tra un semilavorato documentato e un grezzo generico non si vede sul primo elettrodo: si vede sul quinto, quando la serie deve restare in tolleranza senza aggiustamenti manuali. Pretendere dati dichiarati — composizione, densità, tolleranze dimensionali — e standardizzare la fornitura è il modo meno costoso di rendere confrontabili i risultati nel tempo.
Progettare l’elettrodo per sfruttare davvero il materiale
Alcuni accorgimenti pesano più di qualunque scelta di catalogo:
-
Sovrametalli differenziati per fase. Sgrossatura, semifinitura e finitura lavorano con gap diversi: usare un solo elettrodo per tutto significa scaricare l’intera usura sulla geometria che dovrebbe restare intatta.
-
Riservare il materiale più costoso alle fasi critiche. Molti reparti sgrossano in grafite e tengono i materiali più onerosi per la finitura, così la spesa si concentra dove il contributo è verificabile.
-
Prevedere elettrodi di ricambio dall’inizio. Programmare due o tre elettrodi identici nello stesso lotto, con lo stesso azzeramento, costa meno che fermare la macchina per rifarne uno a metà lavoro.
-
Curare fissaggio e riferimenti. Con masse elevate, un sistema di bloccaggio e azzeramento ripetibile è la condizione perché la costanza del materiale si traduca in costanza sul pezzo.
-
Progettare il lavaggio insieme all’elettrodo. Fori di lavaggio, orbitazioni e cicli di risalita si decidono quando si disegna la geometria, non in macchina quando il ciclo è già instabile.
-
Misurare lo spigolo, non solo la quota. Il controllo che intercetta i problemi in tempo utile verifica raggi e dettagli minimi dopo ogni elettrodo, non soltanto le dimensioni principali.
Gli errori che si ripetono alla prima introduzione
Il primo è già stato detto: aspettarsi velocità da un materiale scelto per la tenuta della geometria. Il secondo è trascurare l’evacuazione dei detriti, convinti che un grezzo migliore possa compensarla. In cavità profonde e strette, senza un lavaggio progettato, l’instabilità si ripresenta comunque, e con essa la finitura irregolare.
Il terzo errore riguarda la variabilità dei lotti: acquistare grezzi senza documentazione e poi cercare la causa di risultati incoerenti nei parametri macchina. Il quarto è non aver deciso la priorità. Finitura, fedeltà geometrica e tempo ciclo tirano in direzioni diverse; un reparto che non stabilisce quale delle tre comanda finisce per ottimizzare a caso, cambiando impostazioni a ogni lotto e perdendo la tracciabilità dei risultati. Il quinto, meno evidente, è modificare due variabili insieme durante una prova: se cambiano materiale e parametri nello stesso tentativo, il risultato non insegna nulla.
Cosa chiedere al fornitore, e con quali dati presentarsi
Un confronto tecnico utile parte da informazioni precise. Conviene preparare materiale e durezza del pezzo, profondità massima della cavità e rapporto con la sezione minima, dettaglio più piccolo da riprodurre, finitura richiesta in Ra, numero di impronte previste e criticità già osservate su lavorazioni simili. Con questi elementi le domande diventano concrete: quale grado viene suggerito per il caso specifico e su quali evidenze, quali formati e tolleranze sono disponibili, se è possibile ricevere elettrodi già costruiti su disegno anziché semilavorati, quale compatibilità esiste con il sistema di fissaggio in uso, quali dati di scheda accompagnano ogni lotto. Vale la pena chiedere anche come vengono gestiti gli sfridi di rame, grafite e consumabili: il recupero dei materiali è ormai parte dell’offerta di diversi distributori del settore.
Domande frequenti
Rame tungsteno o rame: cosa cambia in finitura?
Sono materiali proposti per esigenze diverse e i risultati dipendono dal ciclo. L’unico confronto attendibile è una prova affiancata sullo stesso pezzo, con gli stessi obiettivi di finitura e misure di rugosità nelle stesse zone. Un test documentato su una geometria rappresentativa vale più di qualunque confronto generico letto su una scheda.
Quando è meglio orientarsi su altri materiali?
Tipicamente quando si devono sgrossare volumi ampi, quando l’elettrodo è grande e la massa diventa un problema per attrezzatura e cambio utensile, quando la geometria è tollerante sui raggi o quando il vincolo dominante è il tempo ciclo. In questi casi la grafite resta la famiglia più diffusa nella stampistica, anche per la maggiore rapidità di lavorazione dell’elettrodo.
Cavità profonde e strette: quali rischi tenere d’occhio?
Conicità, perdita di dettaglio sul fondo e finitura irregolare nelle zone meno lavate. Sono effetti legati in buona parte all’evacuazione dei detriti e alla rigidezza dell’insieme elettrodo-portaelettrodo: vanno affrontati con fori di lavaggio, orbitazioni, cicli di risalita e sovrametalli calcolati, oltre che con la scelta del materiale.
Quanti elettrodi prevedere per una lavorazione?
Dipende da profondità, finitura richiesta e numero di impronte, ma la regola prudente è distinguere le fasi: almeno un elettrodo dedicato alla finitura, più un ricambio identico prodotto nello stesso lotto e con lo stesso azzeramento. Concentrare sgrossatura e finitura su un solo elettrodo è la via più rapida per perdere gli spigoli.
Che dati servono per farsi consigliare il grado corretto?
Materiale e durezza del pezzo, profondità e sezione minima della cavità, dettaglio più piccolo, Ra di capitolato, numero di impronte, sistema di fissaggio in uso e descrizione dei difetti già riscontrati. Senza questi elementi qualunque indicazione resta generica, e la prima prova in macchina diventa un test alla cieca.
Il ragionamento vale anche per l’elettroerosione a filo?
Solo in parte. Nella lavorazione a filo l’utensile è il filo stesso e le variabili di consumo si spostano su filo, guide, filtri, prodotti chimici e qualità dell’acqua deionizzata. Il discorso sugli elettrodi riguarda la lavorazione a tuffo, dove la geometria dell’utensile diventa la geometria del pezzo.
Chi produce stampi e componenti di precisione lo sa per esperienza: la qualità di un processo di elettroerosione non si decide al pannello della macchina, si decide molto prima — quando si scelgono materiale e geometria dell’elettrodo, e quando si stabilisce che cosa, esattamente, quel pezzo deve garantire. I materiali ad alta densità come i compositi rame-tungsteno sono uno degli strumenti che possono rendere quella catena di decisioni più governabile, a patto che la loro resa venga verificata con prove documentate anziché assunta. Non servono a fare prima. Servono, quando funzionano, a fare uguale: la seconda volta come la prima, con numeri che si possono controllare.